En bref
Le nettoyage en place (NEP), ou CIP (Cleaning In Place), est une étape incontournable pour garantir l’hygiène des lignes de dosage et de remplissage. Mal maîtrisé, il peut toutefois devenir source de pertes importantes : temps d’arrêt, eau, énergie et produit. La conception des installations, l’automatisation du cycle de nettoyage et le choix des équipements de dosage permettent de réduire ces pertes sans compromis sur la sécurité sanitaire.
Sur une ligne de conditionnement agroalimentaire, le nettoyage en place revient plusieurs fois par jour. Chaque cycle immobilise la production, consomme de l’eau, de l’énergie et parfois du produit resté dans les circuits. Pris isolément, ces coûts semblent limités. Cumulés sur une année, ils pèsent directement sur le rendement et la performance globale de la ligne.
Pour les responsables de production, qualité et direction technique, la question n’est donc pas de réduire les exigences d’hygiène, mais de repenser la manière dont le NEP est conçu et piloté.
Qu’est-ce que le nettoyage en place (NEP/CIP) ?
Le nettoyage en place (NEP ou CIP pour Cleaning In Place) désigne le nettoyage automatisé des circuits de production (cuves, tuyauteries, trémies, doseurs, têtes de remplissage) sans démontage des équipements. Le principe : faire circuler des solutions de rinçage, de lavage et de désinfection directement dans les circuits qui ont été en contact avec le produit.
Le NEP répond à un impératif sanitaire : éliminer les résidus de produit, limiter la prolifération bactérienne et sécuriser les changements de recette. C’est une étape non négociable dans l’agroalimentaire.
Mais le Nettoyage En Place a un coût opérationnel direct, qui varie selon la conception de la ligne, la fréquence des cycles et le niveau d’automatisation.
Pourquoi le nettoyage en place génère-t-il des pertes ?
Des temps d’arrêt qui s’accumulent
Chaque cycle de NEP immobilise la ligne. Pendant ce temps, la production s’arrête, ce qui affecte directement le TRS (Taux de Rendement Synthétique). Plus les cycles sont fréquents (changements de recette, contraintes réglementaires ) plus ce temps d’arrêt cumulé devient significatif à l’échelle de l’année.
Du gaspillage matière dans les circuits
Une partie du produit reste piégée dans les circuits, les vannes ou les zones de rétention avant le lancement du cycle de nettoyage. Ce produit est perdu : il ne sera ni conditionné, ni vendu. Sur des circuits mal conçus, ce volume résiduel peut représenter une part non négligeable des pertes matière globales de la ligne.
Une consommation d’eau et d’énergie importante
Un cycle NEP mobilise plusieurs étapes : pré-rinçage, lavage avec détergent, rinçage intermédiaire, désinfection, rinçage final. Chaque étape consomme de l’eau, et souvent de l’énergie pour chauffer les solutions de lavage. Sur une ligne qui enchaîne plusieurs cycles par jour, cette consommation devient un poste de coût à part entière, et un enjeu environnemental croissant pour les industriels.
Des redémarrages qui fragilisent la stabilité du dosage
Après un cycle NEP, la ligne redémarre. Cette phase de reprise n’est pas toujours immédiate en termes de stabilité : plusieurs cycles peuvent être nécessaires pour l’amorçage du produit. Ces phases de transition génèrent parfois des écarts de poids ou des marges de sécurité supplémentaires, qui s’ajoutent aux pertes déjà liées au nettoyage lui-même.
Quels sont les leviers techniques pour réduire les pertes liées au NEP ?
Réduire les pertes liées au nettoyage en place ne consiste pas à réduire la rigueur du nettoyage. L’objectif est de concevoir des circuits et des équipements qui se nettoient plus vite, avec moins de produit, moins d’eau et moins d’énergie, tout en garantissant le même niveau d’hygiène.
Une conception des circuits qui limite les zones de rétention
Les zones mortes et les surfaces mal accessibles retiennent du produit et compliquent le nettoyage. Un circuit conçu avec des chemins courts, des diamètres homogènes et un minimum de points de rétention se nettoie plus rapidement, avec moins de solution de lavage, et laisse moins de produit résiduel.
L’automatisation et le pilotage des cycles
L’automatisation permet d’ajuster la durée, la température et le débit de chaque étape du cycle NEP en fonction du produit réellement présent dans les circuits, plutôt que d’appliquer un cycle standard surdimensionné « par sécurité ». Le suivi par capteurs (conductivité, turbidité, température) permet de vérifier que le nettoyage est effectif sans prolonger inutilement le cycle.
Des équipements pensés pour un nettoyage facilité
Le choix des équipements de dosage et de remplissage a un impact direct sur la facilité et la rapidité du nettoyage. Des matériaux et des géométries conformes aux standards hygiéniques (EHEDG) limitent l’accumulation de résidus et réduisent les volumes nécessaires à la remise en production.
Chez GRUNWALD, cette logique se retrouve dans le concept Ultra Clean, qui vise à :
- supprimer les zones de rétention sur les équipements de dosage
- faciliter le nettoyage en place
- limiter les volumes de produit et de solution nécessaires à la remise en production
- permettre une stabilisation plus rapide du dosage après chaque cycle
Les systèmes de dosage conformes EHEDG, comme le GRUNWALD-EASYCLEAN, s’inscrivent dans cette approche.
Comment GRUNWALD intègre le CIP dans ses machines ?
Sur ses gammes les plus hygiéniques, GRUNWALD associe le CIP à un ensemble de fonctions conçues pour réduire les pertes de temps, de produit et d’intervention manuelle.
Une conception aseptique associant CIP, SIP et surveillance électronique
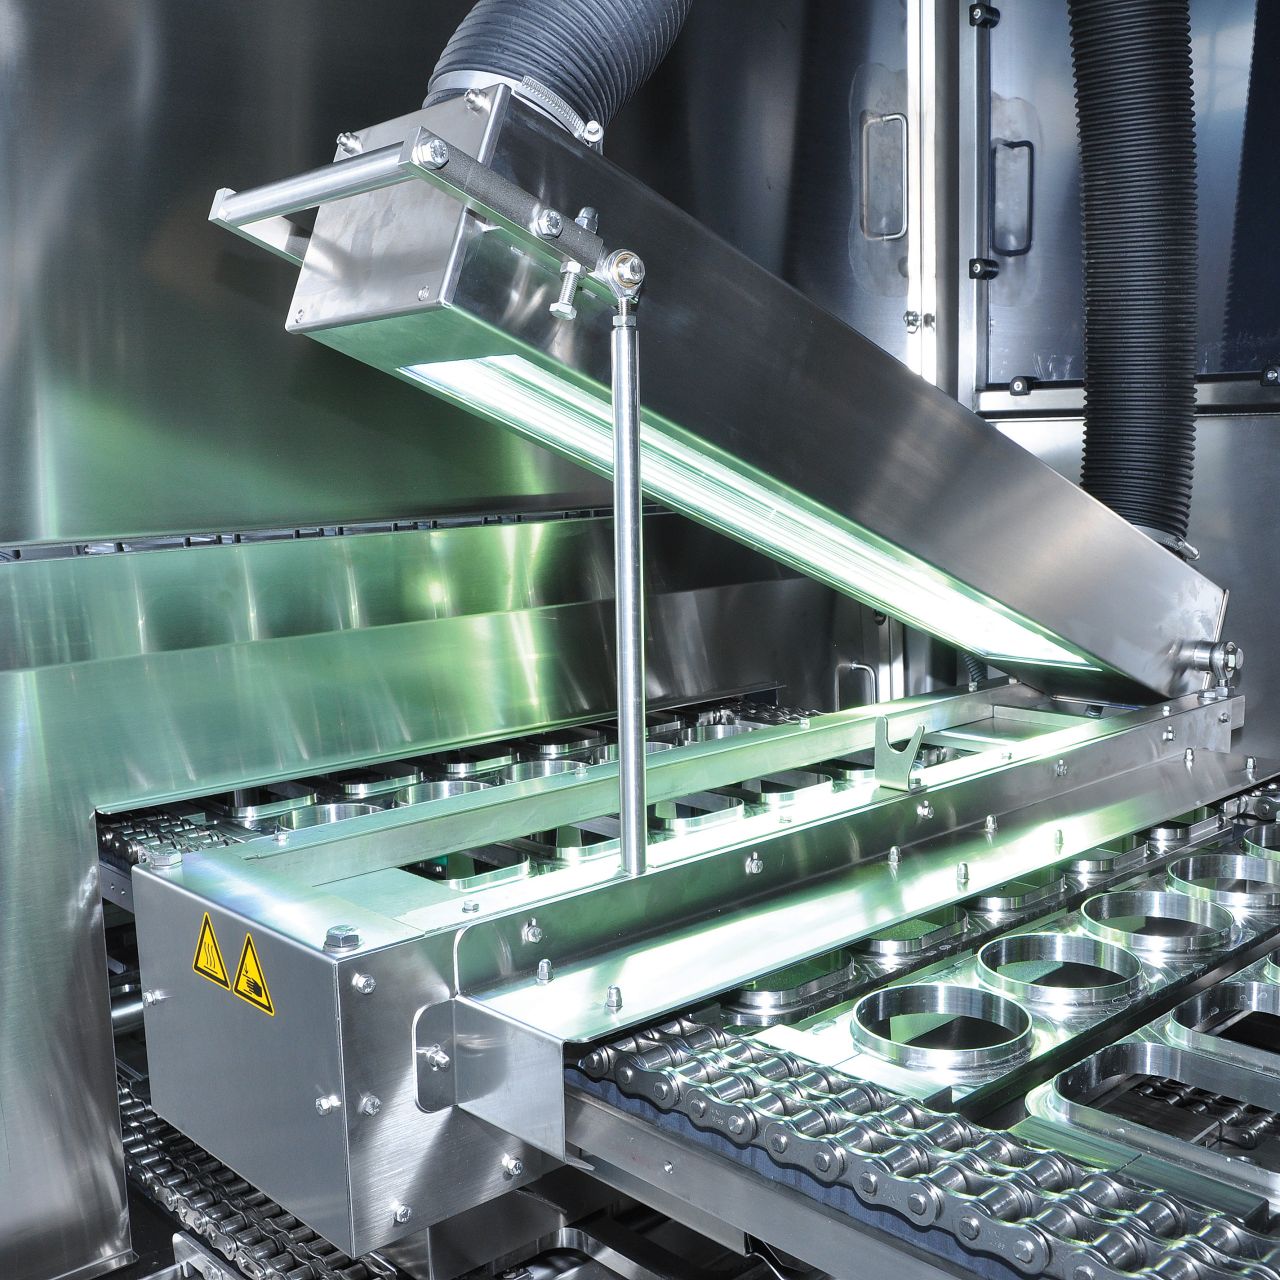
Sur les machines ultraclean comme le FOODLINER UC, le CIP s’intègre dans un concept d’hygiène global combinant conception aseptique des stations de dosage, nettoyage CIP, stérilisation SIP (Sterilization in Place) sur certains modèles, stérilisation UV(C) des pots et/ou couvercles et surveillance électronique du processus. Le nettoyage du système de dosage et des surfaces en contact produit est contrôlé en continu, afin de garantir un état stérile avant chaque démarrage de production.
Des buses nettoyées automatiquement, sans démontage
Sur les FOODLINER UC, les buses de remplissage restent montées et sont nettoyées automatiquement pendant le cycle CIP. Le démontage et le nettoyage manuel ne sont plus nécessaires, ce qui réduit le temps de maintenance associé à chaque cycle.
Un tunnel d’hygiène nettoyé par moussage et séché automatique
Les FOODLINER UC disposent également d’un système externe de nettoyage par mousse et de séchage, qui se déclenche automatiquement, avec possibilité d’un déclenchement manuel. Une conception limitant le nombre de pièces permet à la mousse d’atteindre toutes les zones, avec une faible quantité de produit nécessaire.
Un nettoyage des systèmes de dosage indépendant de la ligne
Les systèmes de dosage mobiles FLEXODOS/MOBIFILL peuvent être retirés entièrement de la machine pour être nettoyés indépendamment, y compris hors de la salle de production, pendant que la ligne poursuit sa production avec un autre système de dosage. Cette approche découple le nettoyage de l’arrêt de ligne et limite l’impact du CIP sur la disponibilité de la production. Il existe également des MOBIFILL de conception CIP : il est alors possible de retirer le MOBIFILL, de l’amener sur une unité de nettoyage indépendante, et d’y réaliser un nettoyage automatique.
Un nettoyage intérieur automatisé sur les machines rotatives
Les machines ROTARY UC intègrent un nettoyage intérieur automatique en plusieurs étapes : pulvérisation, moussage, rinçage et séchage par air chaud. Ce cycle vise à garantir la sécurité sanitaire du cycle de production suivant.
Des stations de remplissage compatibles CIP, y compris hors agroalimentaire
Plusieurs machines de remplissage de seaux sont conçues en version CIP, avec un nettoyage automatique réalisé via une unité CIP fournie par le client ; le SIP est disponible en option sur certaines versions. GRUNWALD applique la même logique à d’autres secteurs : la ROTARY XXL, destinée à l’industrie de la peinture, intègre un nettoyage automatique et surveillé CIP/SIP du système de remplissage, directement issu de l’expérience du fabricant dans l’agroalimentaire.
Quel est le rôle du dosage et du remplissage dans l’optimisation du NEP ?
Le poste de dosage et de remplissage est souvent celui qui concentre le plus de circuits, de vannes et de têtes en contact produit. C’est donc un point clé pour réduire les pertes liées au nettoyage.
Une architecture de dosage bien conçue permet de :
- limiter le nombre de composants à nettoyer sans dégrader la précision de dosage
- homogénéiser les circuits entre les différentes voies, pour un nettoyage identique sur toute la ligne
- réduire le volume de produit à purger avant le lancement du cycle NEP
- accélérer le retour à un dosage stable après le redémarrage
Cette approche rejoint un enjeu plus large : celui de la flexibilité et de la répétabilité des lignes de remplissage, où chaque transition — changement de format, de recette ou nettoyage — représente une source potentielle de pertes si elle n’est pas maîtrisée.
Les systèmes de dosage mobiles FLEXODOS/MOBIFILL illustrent bien cette logique : en permettant de nettoyer un doseur hors ligne pendant que la production continue avec un autre système, ils évitent qu’un cycle NEP ne se traduise systématiquement par un arrêt complet de la ligne.
FAQ — Questions fréquentes sur le nettoyage en place (NEP/CIP)
Quelle est la différence entre NEP/CIP et SIP ?
Le CIP (Cleaning In Place) nettoie les circuits et surfaces en contact produit sans démontage. Le SIP (Sterilization In Place) va plus loin : il stérilise ces mêmes circuits, généralement à la vapeur ou par un autre procédé thermique, pour atteindre un niveau d’asepsie supérieur. Les deux fonctions sont complémentaires et se retrouvent combinées sur certaines machines, en option CIP/SIP.
Le CIP nécessite-t-il toujours une installation dédiée ?
Pas nécessairement. Une machine GRUNWALD est toujours conçue selon la même logique NEP ; ce qui varie, c’est son mode de connexion : soit à un circuit NEP existant dans l’usine du client, soit à une unité de lavage mobile indépendante.
Le nettoyage en place impose-t-il un arrêt complet de la ligne de production ?
Pas toujours. Certaines architectures, comme les systèmes de dosage mobiles FLEXODOS/MOBIFILL, permettent de retirer un doseur pour le nettoyer indépendamment, hors ligne, pendant que la production continue avec un autre système. Dans ce cas, le CIP ne se traduit pas par un arrêt complet de la ligne.
Le nettoyage en place concerne-t-il uniquement l’agroalimentaire ?
Non, nettoyer sa machine via un NEP n’est pas une obligation réglementaire mais c’est un choix de performance, où la même logique de nettoyage automatisé et surveillé peut être appliquée.
Comment réduire les pertes du NEP sans compromis sur l’hygiène ?
Le nettoyage en place restera toujours une étape incontournable de la production agroalimentaire. La question n’est pas de le supprimer ou de l’alléger, mais de concevoir des lignes qui le rendent plus rapide, plus économe et plus fiable.
Cela suppose une réflexion dès la conception des circuits et des équipements de dosage, et non un ajustement a posteriori. C’est cette logique que GRUNWALD applique à ses machines depuis 1956 : conjuguer hygiène irréprochable, efficacité de production et réduction des pertes matière, eau et énergie.