La réponse en bref
Multiplication des références, séries courtes, formats de plus en plus variés : les changements de format sont devenus quotidiens sur les lignes de conditionnement. Pris un par un, ils semblent anodins. Additionnés sur une année, ils pèsent directement sur la disponibilité de la ligne et sur le rendement matière.
En effet, un changement de format mal préparé coûte plus que le temps d’arrêt. Il génère aussi des pertes matière, du surdosage « de sécurité » au redémarrage et une baisse du TRS. La plupart de ces pertes peuvent être évitées. Sur une doseuse bien conçue, un changement de format peut se faire en 5 à 15 minutes selon les machines.
Qu’est-ce qu’un changement de format sur une ligne de dosage ?
Un changement de format, c’est le passage d’un contenant ou d’un grammage à un autre sur une même ligne : un pot de 125 g remplacé par un pot de 500 g, un pot remplacé par une barquette, une référence par une autre. Il faut remplacer ou ajuster des pièces de format, modifier les paramètres de dosage, puis valider la production avant de reprendre la cadence.
Le temps de changement court de la dernière unité conforme de l’ancien format à la première unité conforme du nouveau. C’est cette fenêtre complète qu’il faut mesurer et réduire et pas seulement le temps du démontage.
Quelles sont les erreurs les plus fréquentes lors d’un changement de format ?
Préparer pendant l’arrêt au lieu d’avant
Chercher les pièces de format, les outils ou la fiche de réglage une fois la ligne arrêtée est la première source de temps perdu. Tout ce qui peut se préparer pendant que la ligne tourne encore doit l’être.
Régler « de mémoire »
Sans paramètres enregistrés par format, chaque opérateur règle à sa façon. Le résultat varie d’une équipe à l’autre, et les ajustements au redémarrage s’allongent.
Compenser l’incertitude par du surdosage
Après un changement, la tentation est forte d’augmenter la quantité de matière « par sécurité » le temps que le dosage se stabilise. Cette marge, souvent oubliée ensuite, se transforme en surdosage durable et donc en perte matière.
Négliger la purge et le redémarrage
Le produit qui reste dans les circuits au moment du changement et les premiers pots non conformes au redémarrage sont perdus. S’ils ne sont pas comptés, ils restent invisibles dans les indicateurs.
Ne pas standardiser la procédure
Sans mode opératoire écrit et partagé, le temps de changement dépend de la personne présente. La variabilité entre équipes est l’un des premiers signaux d’alerte.
Ne pas mesurer
Ce qui n’est pas mesuré ne peut pas être amélioré. Beaucoup de lignes ne connaissent ni la durée réelle de leurs changements, ni leur nombre par semaine.
Quel est l’impact d’un changement de format sur le rendement ?
Un changement de format mal maîtrisé dégrade trois composantes de la performance :
- La disponibilité : chaque minute d’arrêt fait baisser le TRS (Taux de Rendement Synthétique).
- Le rendement matière : purge, pots non conformes et surdosage de sécurité s’additionnent.
- La qualité : un réglage instable au redémarrage augmente les écarts de poids entre voies.
À titre d’illustration : une ligne qui fait 10 changements par semaine et ramène chacun de 30 à 10 minutes récupère 200 minutes de production par semaine, soit plus de 3 heures.
Comment les machines GRUNWALD facilitent-elles les changements de format ?
Chez GRUNWALD, la flexibilité est pensée dès la conception des doseuses. Sur une machine flexible bien conçue, un changement de format peut se faire en 5 à 15 minutes selon les machines. Les lignes GRUNWALD s’adaptent à une large gamme de contenants : pots, seaux, barquettes. Plusieurs solutions permettent d’aller plus loin : automatiser le changement, soulager les opérateurs, sécuriser la procédure et limiter les pertes.
Les formats embarqués
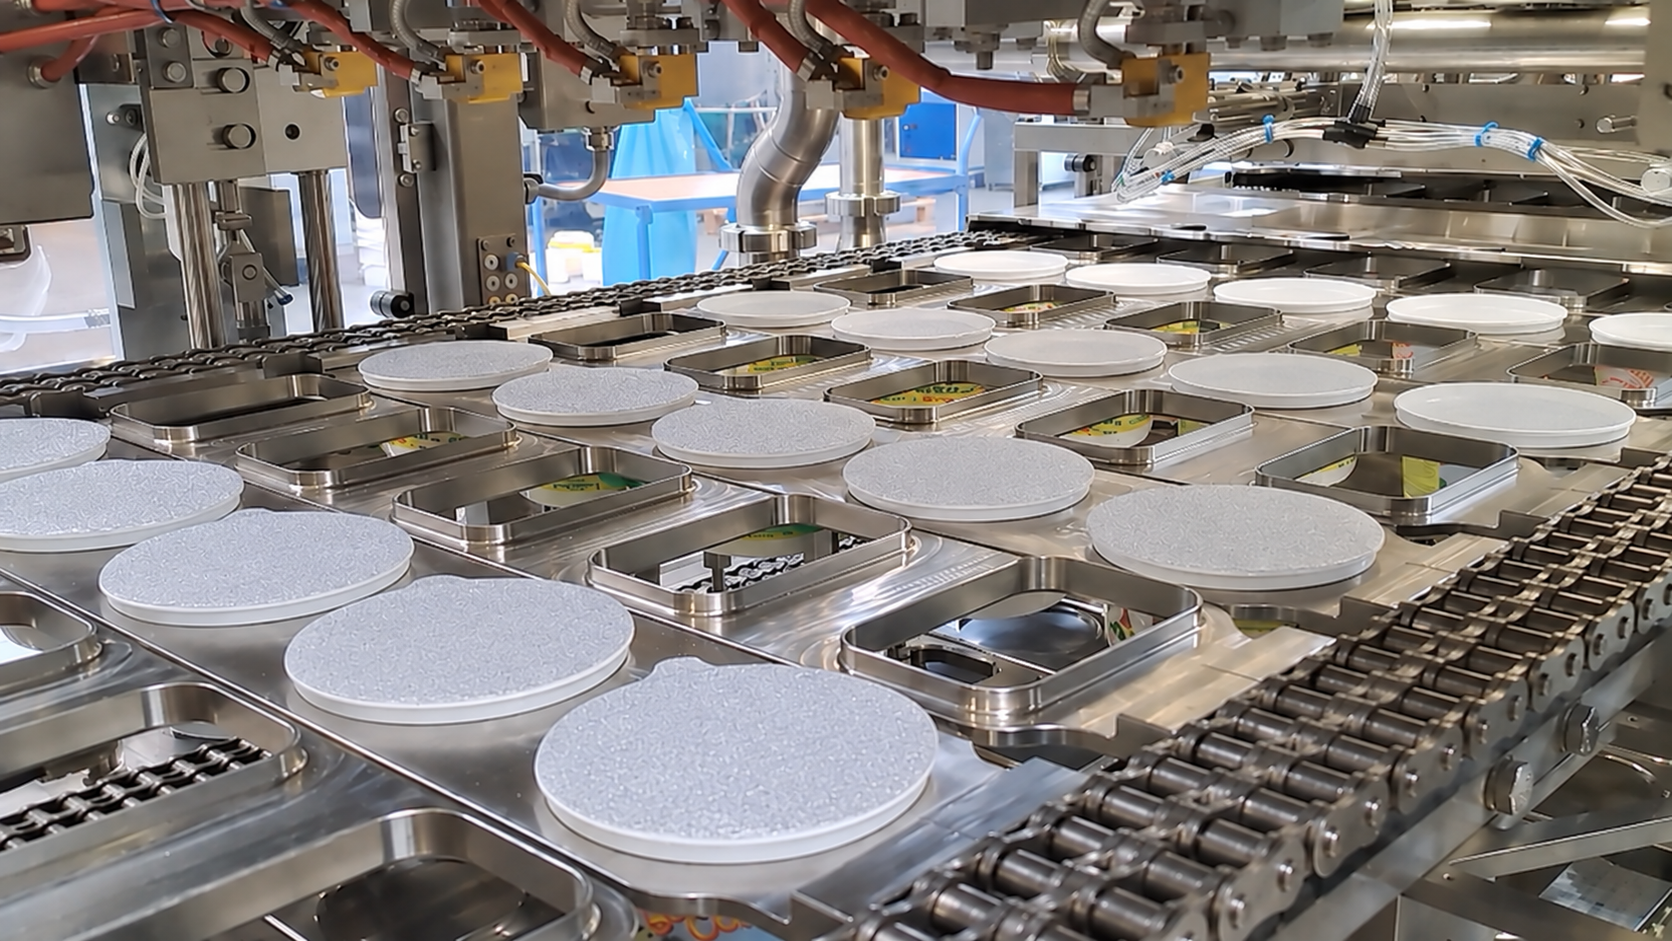
Sur une machine linéaire, les pots sont dépilés dans des plaques de format fixées sur une chaîne, qui les fait avancer d’une station à l’autre. Changer de format suppose normalement de remplacer toutes ces plaques. Sur une machine de plusieurs mètres, avec une chaîne en partie haute et basse, cela représente un grand nombre de pièces et beaucoup de temps.
GRUNWALD permet de monter jusqu’à 3 formats différents sur une même chaîne, en intercalant les plaques. Pour passer d’un format à l’autre, la machine modifie son pas d’avance : elle avance juste assez pour que seules les plaques du format en production passent sous les stations de dosage.
Côté couvercles et opercules, plusieurs magasins, généralement deux, peuvent être montés sur la machine. Au changement de format, la machine translate d’elle-même pour amener le bon magasin en position.
Résultat : moins de 5 minutes pour passer d’un format à l’autre sur une machine équipée de 2 formats, sans plaques à démonter, sans magasins à sortir ni charges lourdes à porter.
Des alvéoles multiformats pour les seaux
Contrairement aux pots, logés dans une alvéole, les seaux sont posés sur une emprunte. Les empruntes multiformats GRUNWALD intègrent un gabarit à plusieurs tailles : elles accueillent tous les formats de seaux prévus dans votre production, sans aucune pièce à changer.
Manipuler moins, et sans effort
Les systèmes de dosage se démontent rapidement et sans outil. Les systèmes de dosage mobiles FLEXODOS/MOBIFILL peuvent être retirés entièrement de la machine pendant que la ligne continue de produire avec un autre système de dosage.
Sécuriser chaque changement : guidage pas à pas et RFID
Au pupitre, l’opérateur est guidé étape par étape pendant tout le changement de format. Les pièces critiques sont équipées d’une puce RFID : la machine vérifie que la bonne pièce est montée au bon endroit. Tant que ce n’est pas le cas, le changement n’est pas validé et la machine ne peut pas redémarrer. L’installation est sécurisée, quel que soit l’opérateur présent.
À chaque mise en service, les techniciens GRUNWALD forment les équipes sur machine pour qu’elles maîtrisent l’outil en toute autonomie.
Limiter les pertes produit à l’amorçage
Chez GRUNWALD, les trémies produit sont placées au plus près des têtes de dosage. Avec peu de tuyauterie entre les deux, les circuits se vident plus vite lors d’un changement de recette et les pertes produit sont réduites. Cette proximité sert aussi la précision du dosage, bien au-delà de l’amorçage.
Au redémarrage, un collecteur peut être placé sous les têtes de dosage. Les premières doses ne finissent plus dans des pots mis au rebut, mais dans un bac. Si les contraintes d’hygiène le permettent, ce produit est remis dans la trémie.
Corriger le surdosage en temps réel avec les pesons
Pour éviter le surdosage après un changement de format, des pesons peuvent être ajoutés un pas après la station de dosage. Les pots sont pesés et en cas de surdosage, l’information remonte à la machine : le servomoteur réajuste automatiquement le piston de dosage.
Les réglages fins du dosage permettent ensuite de resserrer l’écart entre la cible et le poids réel, pot après pot.
Adapter automatiquement l’alimentation en pots
Sur certaines machines, un stockeur gère l’entrée des pots : l’opérateur dépose des piles complètes sur des convoyeurs et la machine vient elle-même les récupérer pour alimenter le magasin, ce qui augmente son autonomie. Au changement de format, les guides s’ajustent automatiquement au diamètre du nouveau pot.
FAQ – Questions fréquentes sur le changement de format
Combien de temps doit durer un changement de format sur une ligne de dosage ?
Sur une machine flexible bien conçue comme les machines GRUNWALD, 5 à 15 minutes selon les machines. Le temps réel dépend aussi de la préparation et de la standardisation de la procédure. Avec des formats embarqués, le passage d’un format à l’autre peut descendre sous les 5 minutes.
Pourquoi le surdosage augmente après un changement de format ?
Parce que les opérateurs remontent souvent la consigne par sécurité, le temps que le dosage se stabilise. Sans contrôle pondéral rapide, cette marge peut durer bien au-delà du redémarrage. Des pesons placés après le dosage permettent de corriger automatiquement un éventuel surdosage.
Une même ligne peut-elle gérer plusieurs formats de contenants ?
Oui. Les lignes GRUNWALD peuvent être conçues pour plusieurs types de contenants (pots, seaux, barquettes). Sur machine linéaire, jusqu’à 3 formats peuvent même être embarqués simultanément. Le niveau de flexibilité se définit au moment du projet, selon vos références, et avec la possibilité de faire évoluer vos lignes avec de nouveaux formats tout au long de la durée de vie de la machine.
Faire du changement de format un levier de performance
Le changement de format n’est pas une fatalité. Mieux préparé, automatisé et sécurisé, il cesse d’être une source de pertes et devient un levier de compétitivité face à la multiplication des références.
Vous souhaitez évaluer le temps et les pertes liés aux changements de format sur votre ligne ?
Comment mesurer l’impact des changements de format sur le TRS ?
En relevant la durée de chaque changement, de la dernière unité conforme à la première unité conforme, et leur nombre par période. Il faut y ajouter les pertes matière liées à la purge et au redémarrage.